厂区概览
电缆是一种“看不见”的产品。它埋进墙里、铺在地下、架在空中,用户终其一生也不会去检查它,但它的每一次通电,都在替厂家回答一个问题:这一米,做得够不够扎实。所以我们把厂区摊开来讲——从铜杆进场,到成盘出库,每一道工序在什么样的设备上完成、由谁盯着、用什么方式验证,都拍下来、写下来,让您在下单之前先看清楚。
一、厂区全貌:按工序流向排布的一座厂房
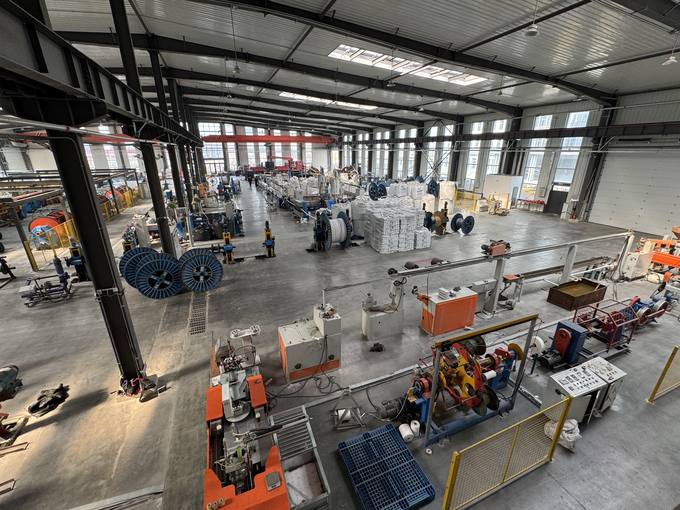
走进厂区,最先看到的是一条笔直的通道和两侧纵向排开的产线。钢结构厂房留出了足够的高度,桥式行车沿轨道贯通全跨,成盘的半成品与成品靠行车吊运,不占地面通道——这是电缆厂能否跑顺的第一个细节:一根成品电缆动辄几吨重,靠人力或叉车倒腾,效率和安全性都撑不住批量订单。
我们刻意把设备按“铜杆进、成品出”的方向排成一条线:拉丝绞线在前,挤出居中,成缆与护套在后,成品盘区紧邻出货口。半成品不必来回折返,工序之间用最短的距离衔接,既压缩了在制品停留时间,也降低了搬运过程中导体碰伤、绝缘划伤的风险。
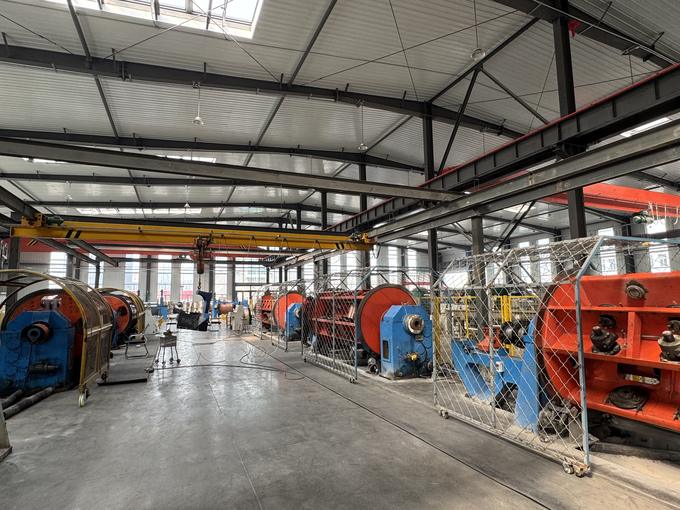
厂区全景:钢结构厂房内,桥式行车轨道贯通全跨,生产线沿通道纵向排布
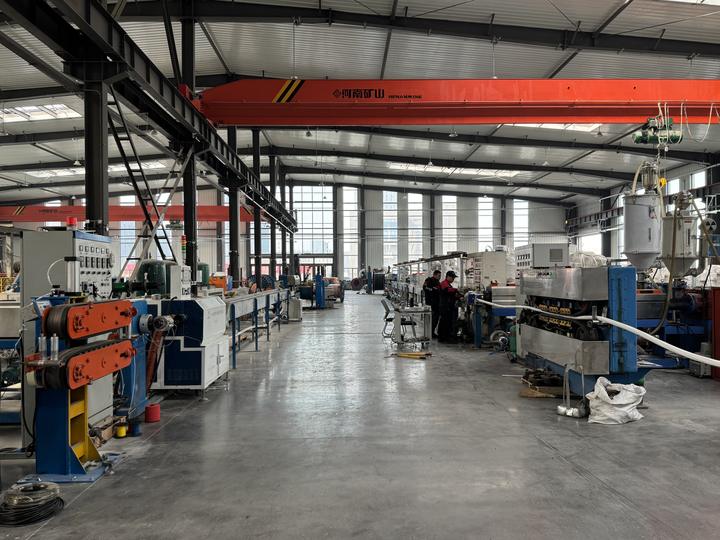
车间纵深:产线连续延伸,通道保持通畅
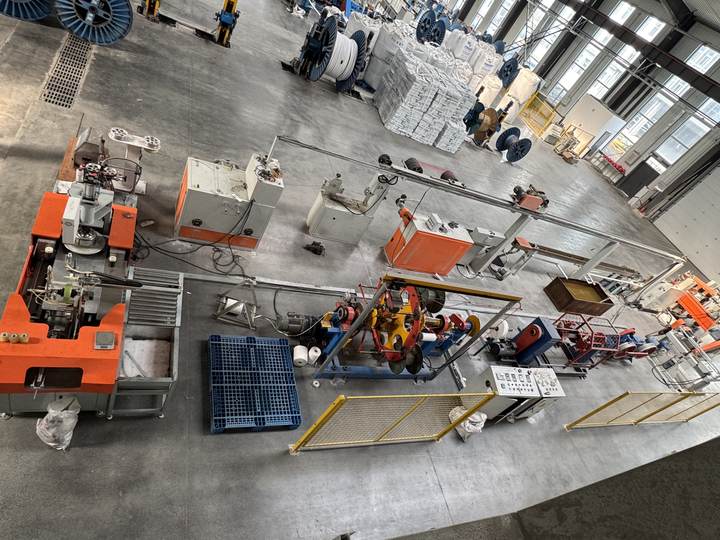
生产现场:设备密集运转,作业区与物料区界限清晰
二、导体工序:从一根铜杆,到合股成形的导体
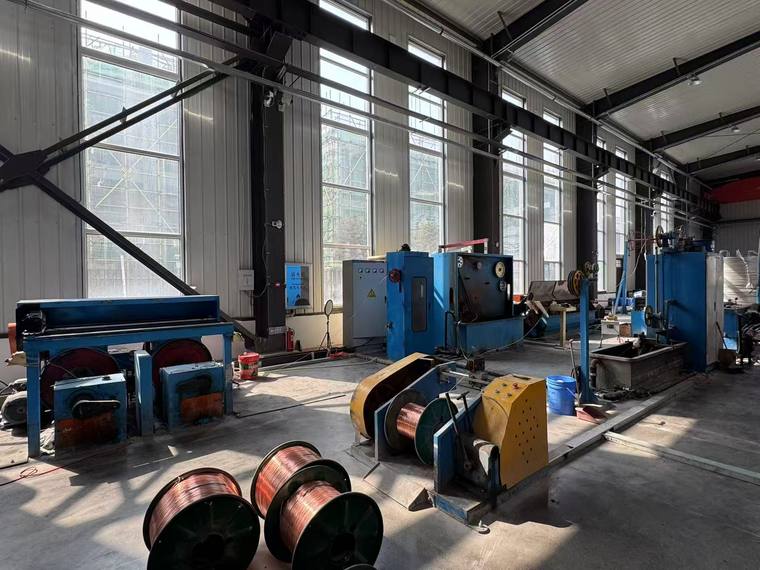
电缆的载流能力,七成取决于导体。这一步做不好,后面绝缘做得再漂亮也只是遮丑。厂内的导体工序从拉丝开始:粗铜杆经过多道模具逐级拉细,直径公差被压到很小;拉细后的单丝再上绞线机,按设计的节距与绞向合股,形成稳定的导体结构。
绞合不是简单地把线拧在一起。节距太大,导体松散、弯曲时容易起灯笼;节距太小,单丝受力不均、电阻上升。绞向、节距、单丝根数三者必须与截面规格严格对应,操作台上每一次换规格都要重新核对工艺卡。
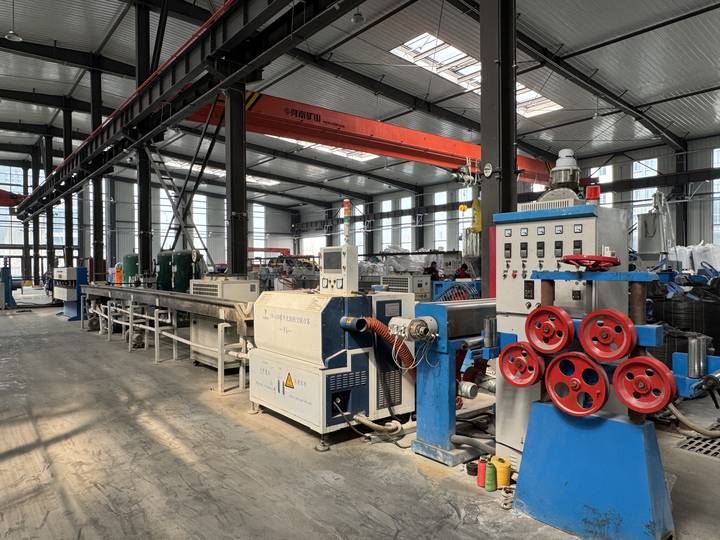
导体工序现场:绞线设备与红色收线盘,单丝在此合股成导体
框式绞线机:大截面导体的主力设备
大截面的电力电缆导体,靠普通绞线机做不到位。厂内配置的框式绞线机,线盘装在刚性框架内整体旋转,张力更均匀、转速更稳定,适合多根单丝一次绞合成型。集中操作台就设在机身侧面,工艺参数在一处设定、一处监控,减少人为偏差。
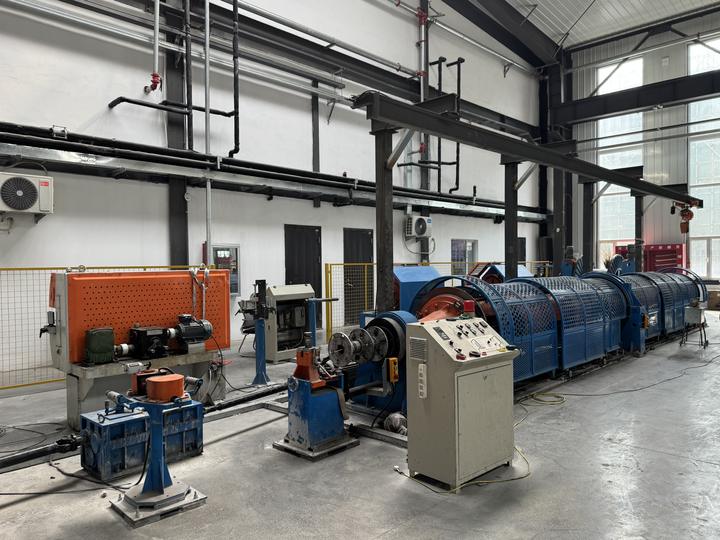
框式绞线机生产线与集中操作台:多盘单丝同步放线,一次绞合成型
紧线盘、导轮、模座这些看着不起眼的部件,恰恰是决定导体圆整度的关键。导轮磨损起槽会刮伤单丝,模座偏移会让导体偏心——所以这类部位是班前点检的固定项。
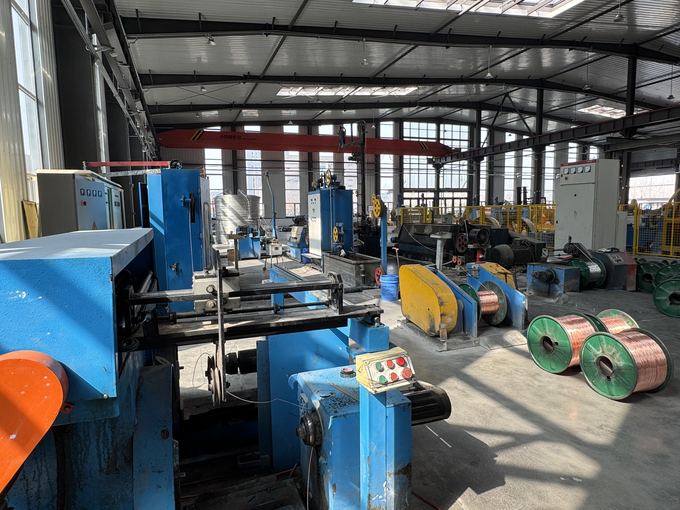
设备细节:过线导轮与模座部位,属班前点检的重点部位
三、绝缘与护套:挤出工序,决定电气性能的临界点
如果说导体决定“能载多少电流”,绝缘就决定“能安全用多久”。挤出生产线上,塑料或橡胶料在机筒内塑化,经机头包覆在导体外,再进入水槽分段冷却定型。温度曲线、挤出速度、牵引同步三者稍有错配,就会出现偏芯、竹节、气泡——这些缺陷肉眼未必看得见,却会在耐压试验或长期运行中暴露。
我们的挤出线由机筒、机头、冷却水槽、牵引与收线组成一条完整回路,厚度控制依靠在线测径与抽检双重把关:外径连续监测,绝缘厚度按批次剖切测量,数据记入工序记录,与盘号对应。偏心度控制在标准要求之内,是每一盘出线的基本门槛。
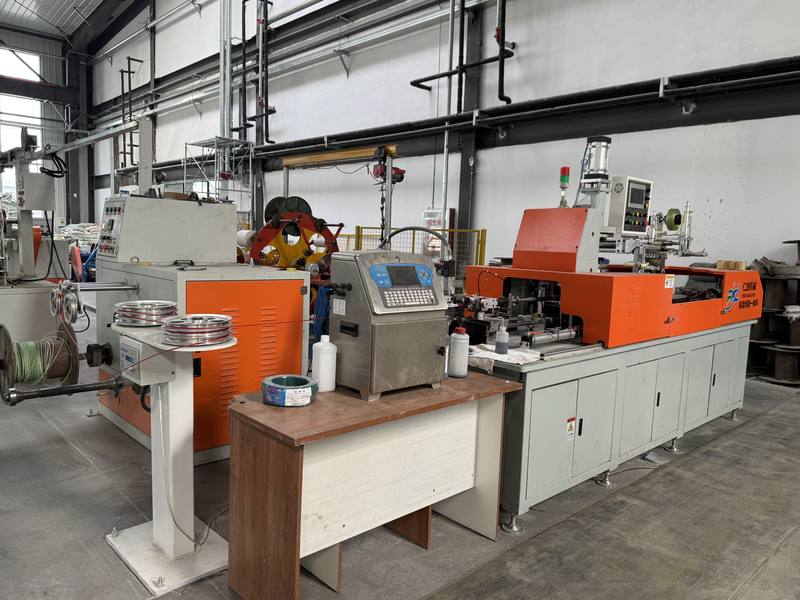
挤出生产线:机头包覆、水槽冷却、牵引收线构成连续回路
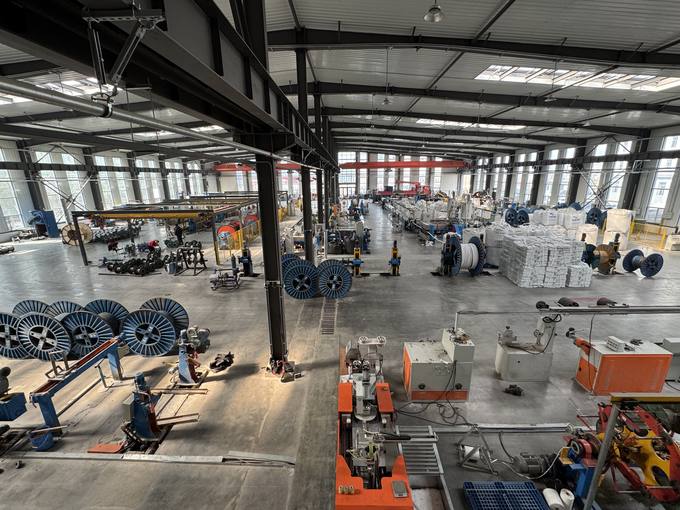
成排布置的立式设备,换规格时可快速切换
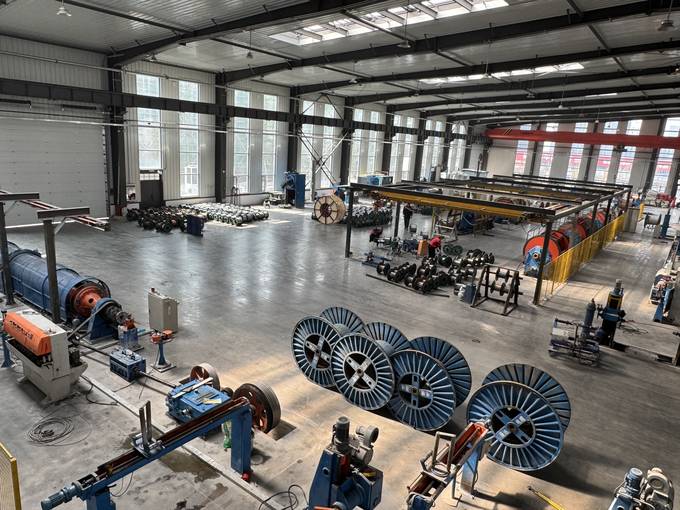
生产线与待上线盘:半成品盘按工序顺序排队上线
看得见的是光滑的护套表面,看不见的是护套里面的那一层绝缘。我们把检验放在剖切面和试验台上,而不是只看外观。
四、成缆与铠装:把多根芯线,合成为一根电缆
多芯电缆的成缆,是把绝缘线芯按设计节距绞合在一起,中间填充、外面绕包,让整根电缆在弯曲、受拉时保持圆整、不移位。这一步的难点在“对称”:线芯排列不均,成缆后外径忽大忽小,护套就会薄厚不一;填充不实,铠装或护套挤压时线芯容易被压变形。
成缆区的主机与配套线盘集中在同一跨内,绞笼、并线模、绕包头、牵引依次排开,工艺参数就地显示。需要铠装的型号,随后进入钢带或钢丝铠装工序,再挤包外护套——机械防护能力由此而来,直埋、穿管、桥架敷设各有着力点。
成缆生产区:主机与配套线盘就位,绞笼、并线模、绕包依次排开
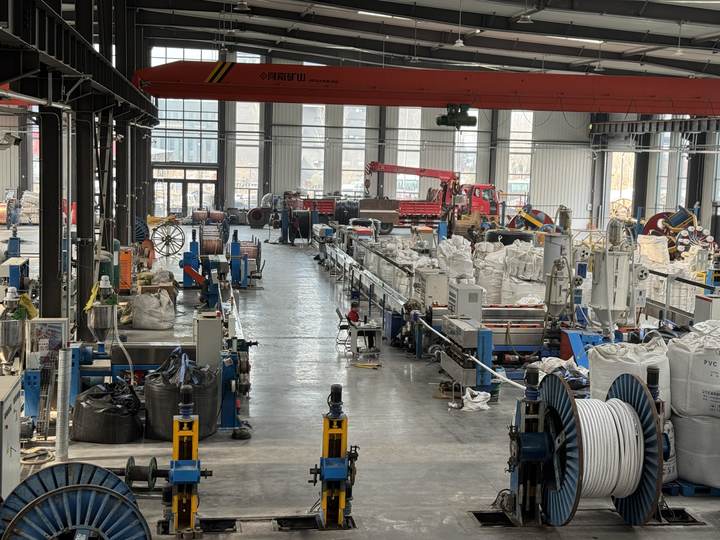
厂房全景:行车轨道下的连续生产线,重型线盘由行车吊运上下线
五、成品与发运:从一盘线,到您工地上的那一盘
成品盘区是整个厂区最“安静”也最讲秩序的地方。不同规格的线盘按型号、批次分区码放,盘侧挂标识牌,写明规格、长度、批次与检验状态。发货时按单点盘,行车吊装上车、木方固定、防潮膜包覆——运输途中盘具松动、护套压伤,是到货验收最常见的争议点,这些动作省不得。
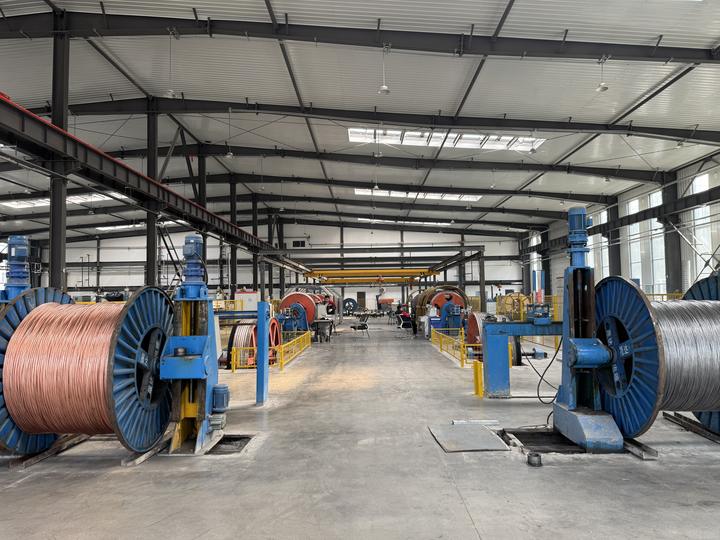
成品线盘区:大规格线盘分区码放,待检与待发运区分明确
大口径成品线盘:工程批量订单的主力包装形式
六、现场管理:秩序本身就是质量的一部分
电缆厂的产品一致性,很大程度上不取决于某台设备多先进,而取决于现场是否稳定:物料有没有按区摆放、通道有没有被占用、工艺卡有没有跟着批次走、设备点检有没有真的做。这些看起来是“管理”的事,最后都会变成产品上的差异。
厂内实行分区管理:原料区、在制品区、成品区、待处理区各自独立,通道保持贯通;设备执行班前点检与定期保养,关键工序的参数设定由工艺人员确认后锁定;每一批产品从原材料入库到成品出库均有记录,出现问题可以回溯到具体工序与班次。
生产现场:设备与物料分区,通道保持贯通
七、质量管控:三道关口,逐盘留痕
- 第一道 · 原材料入厂检验:铜杆、铝杆、绝缘料、护套料按批抽检,导体电阻、抗张强度、断裂伸长率等指标不合格一律退料,不进车间。
- 第二道 · 过程自检:拉丝直径、绞合节距、绝缘厚度、成缆外径逐工序测量,操作者自检、班组复检,数据随工艺卡流转,不合格品当班隔离。
- 第三道 · 成品出厂检验:导体直流电阻、绝缘电阻、工频耐压、绝缘与护套的机械物理性能按标准逐项测试,合格后方可挂合格证入库。
工厂已通过 ISO9001 质量管理体系认证,产品取得 CCC 强制性产品认证,并按 IEC 标准组织生产;相关证书与检测报告可在「资质荣誉」「授权资质」栏目查阅原件。
八、您能从这座厂区得到什么
- 常规型号现货直发:控制电缆、电力电缆、布电线、架空绝缘导线等常用规格常备库存,小额补货当天可安排。
- 非标与工程定制:特殊截面、特殊芯数、阻燃耐火、低烟无卤、铠装防护等需求,可按图纸或技术协议排产。
- 技术选型支持:按敷设方式、载流量、环境温度与短路容量给出截面建议,避免“选大了浪费、选小了发热”。
- 资质与资料配套:合格证、检测报告、授权文件、出厂清单随货提供,便于工程报验与甲方审核。
这篇页面里的每一张照片,都拍自我们日常生产的现场,没有布景、没有摆拍。设备会旧,厂房会老,但“每一米都经得起检查”这条线不能松。欢迎您带着规格书和图纸来厂里走一趟——看设备、看工序、看检验,看完再决定要不要把这批电缆交给我们。
湖北鄂电瑞通线缆有限公司
电线电缆 · 现货供应 · 工程定制 · 技术选型
商务合作:15227626597 / 15927488838 | 邮箱:edgongyinglian@163.com | QQ:38838360
公司地址:湖北省武汉市汉阳区黄金口三村 270 号加华科技产业园 3 号楼 1508-B 室